

A chave para uma solução eficiente,{0}}de alta qualidade e econômicafresagem de liga de alumínio 6061reside na seleção dos parâmetros de corte ideais. Este artigo tem como objetivo fornecer um guia de referência para profissionais da indústria, detalhando os parâmetros de corte ideais para diversos processos de fresamento da liga de alumínio 6061.

As recomendações pressupõem o uso de fresas de topo de metal duro sem revestimento ou com-revestimento TiN, que são padrão para ligas de alumínio não{1}}abrasivas. Para operações de desbaste, o objetivo principal é a taxa máxima de remoção de material (MRR). Os parâmetros recomendados são:
- Velocidade de corte (Vc): 200 - 300 m/min (650 - 1000 SFM)
- Avanço por dente (Fz): 0.1 - 0.2 mm/dente (0.004 - 0.008 pol./dente)
- Profundidade de corte axial (Ap): Até 1,0 x diâmetro da ferramenta.
- Profundidade de corte radial (Ae): 0.5 - 0.75 x diâmetro da ferramenta para melhor escoamento de cavacos e vida útil da ferramenta.
Para operações de acabamento, onde o acabamento superficial e a precisão dimensional são fundamentais, os parâmetros mudam:
- Velocidade de corte (Vc): 250 - 400 m/min (800 - 1300 SFM)
- Avanço por dente (Fz): 0.05 - 0.15 mm/dente (0.002 - 0.006 pol./dente)
- Profundidade de corte axial (Ap): 0.1 - 0.5 mm (0.004 - 0.020 pol.), geralmente em uma única passagem.
- Profundidade de corte radial (Ae): 0.05 - 0.2 x diâmetro da ferramenta para passes de acabamento leves e de alta-velocidade.
Vários fatores críticos influenciam esses parâmetros básicos. A aplicação eficaz de refrigeração por inundação ou alta-pressão é essencial para a evacuação de cavacos, evitando o-corte e controlando a temperatura da peça de trabalho. A geometria da ferramenta, especialmente ângulos de hélice elevados (40 graus -45 graus) e canais polidos, melhoram significativamente o fluxo de cavacos e o acabamento superficial. Para fresamento de bolsões profundos ou abertura de canais, reduzir a profundidade de corte radial (Ae) e manter uma alta taxa de avanço é uma estratégia padrão para gerenciar a deflexão da ferramenta e a carga de cavacos.
A adesão a essas faixas de parâmetros, ajustadas para capacidade específica da máquina-ferramenta, rigidez do acessório e qualidade do porta-ferramenta (recomendado: flange HSK ou BT com bom equilíbrio), produzirá resultados previsíveis. O processo deve atingir consistentemente valores de rugosidade superficial (Ra) entre 0.4 - 1.6 µm (16 - 63 µin) sob condições de acabamento. A verificação das dimensões deve seguir os padrões ISO, como ISO 2768-m para tolerâncias gerais, enquanto as características críticas exigem inspeção CMM (Máquina de Medição por Coordenadas) apropriada de acordo com as especificações de desenho relevantes.
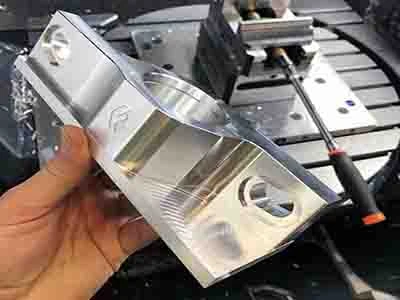
Em resumo, a otimização do fresamento do alumínio 6061 envolve uma aplicação equilibrada de altas velocidades de corte, taxas de avanço adequadas e profundidades de corte controladas, apoiadas por condições robustas de processo. Essa abordagem garante produtividade maximizada, vida útil prolongada da ferramenta e qualidade confiável da peça, adequada para aplicações industriais exigentes.